


Els factors que afecten la longitud dels grànuls a la màquina de fabricar grànuls
May 06, 2021
Amb el vigorós desenvolupament de les indústries de l’aqüicultura i dels pinsos moderns, els requisits de qualitat dels pinsos són cada vegada més alts. Per als pellets produïts per molins de pellets, la longitud del pellet és un índex d’avaluació de qualitat molt important. La longitud compleix els requisits i és neta. Els pellets consistents no només satisfan les necessitats de venda dels fabricants de pinsos, sinó també les necessitats reals de reproducció dels usuaris. Els grànuls massa llargs, massa curts o desiguals no afavoreixen l’alimentació dels animals. En la producció real, la longitud dels grànuls produïts pel mecanisme de granulació sol ser de 2 a 3 vegades el diàmetre dels grànuls. Per exemple, la longitud dels grànuls amb un diàmetre de mm3mm és generalment de 6 a 9mm. Per descomptat, d’acord amb les necessitats i diferències reals de l’usuari Per a la varietat de pinsos, el requisit de longitud no està necessàriament dins d’aquest rang.
Per tant, per produir pellets d’alimentació amb una longitud que compleixi els requisits o el més a prop possible dels requisits, hauríem de discutir alguns factors que afecten la longitud del pellet del molí de pellets i trobar el mètode de control corresponent per fer-lo beneficiós les necessitats de producció. Això té una gran importància.
1. La influència dels paràmetres del propi granulador.
Suposem que la sortida del granulador és Q (kg / h), el diàmetre interior de la matriu d’anell és D (mm), l’amplada efectiva de la matriu d’anell és W (mm), la velocitat lineal de la matriu d’anell és V ( m / s), i la velocitat de la matriu de l'anell és n (r / min), el diàmetre del forat de la matriu de l'anell és d (mm), la velocitat d'obertura de la matriu de l'anell és ψ, el nombre d'obertures és N ( peces), la longitud de les partícules produïdes quan no es tallen és de L (mm) i la densitat de partícules és ρ (kg / m3), la longitud dels grànuls sense tallar es pot calcular com:
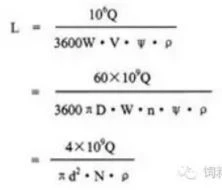
Per a la fórmula anterior, no ens és difícil analitzar els factors que afecten la longitud de partícula L del granulador:
1.1 L’impacte de la producció de granuladors.
Es pot veure per la fórmula que la longitud de les partícules L és directament proporcional a la sortida Q. Quan altres paràmetres es mantenen sense canvis, com més gran sigui la sortida, més llargues són les partícules i viceversa, més curtes són les partícules. Per tant, per tal d’assolir un requisit específic de longitud de pellets, l’ajust de la producció del molí de pellets és un possible mètode escollit. En la producció real de pinsos, els fabricants de pinsos fan el mateix i, de vegades, fins i tot sacrifiquen molta producció per complir el requisit de longitud de pellets. , Aquest número s'esmentarà a la discussió més endavant.
1.2 La influència de la velocitat lineal o de la velocitat de rotació de l'anell.
Es pot veure per la fórmula que la longitud de partícula L és inversament proporcional a la velocitat lineal V de la matriu de l'anell o la velocitat de la matriu de l'anell n. Sota la condició que la velocitat d’alimentació, és a dir, la sortida Q, es mantingui inalterada, com més ràpida sigui la velocitat de morir de l’anell, més curtes seran les partícules extrudes instantàniament, més llarg serà. Per a granuladors de diferents mides, la velocitat de la matriu de l'anell varia molt. En general, la velocitat dels granuladors petits és alta i la velocitat dels granuladors grans és baixa, però la velocitat lineal de la matriu d’anell es controla dins d’un rang adequat, generalment de 6 m / s ~ 9 m / s per satisfer les necessitats de granulació. Quan la velocitat lineal de la matriu de l'anell és baixa, la qualitat dels grànuls produïts és alta, però els grànuls produïts poden ser més llargs del necessari. Al mateix temps, una velocitat lineal massa petita afectarà la sortida; quan la velocitat lineal de la matriu de l'anell és elevada, tot i que és beneficiosa per a la producció. No obstant això, els grànuls produïts poden ser més curts del que es requereix i la qualitat dels grànuls empitjorarà. Això requereix que els fabricants d'aliments triïn una velocitat de línia de matriu adequada segons les diferents varietats d'alimentació. Es pot adoptar el mètode Canvieu la relació de transmissió del sistema de transmissió del granulador.
1.3 La influència del diàmetre de la matriu d’anell i la velocitat d’obertura.
L'obertura de la matriu de l'anell d no afecta directament la longitud de les partícules L. Aquest i el nombre d'obertures N juntes tenen un efecte sobre la longitud L, és a dir, la mida de la relació d'obertura de la matriu de l'anell ψ, perquè la proporció d'obertura ψ és proporcional al quadrat de l’obertura de la matriu de l’anell d El producte del nombre d’obertures N. Com més gran sigui el ritme d’obertura de la matriu de l’anell, més curtes són les partícules produïdes i viceversa. La velocitat d’obertura de la matriu d’anell és diferent quan correspon a diferents diàmetres de matriu d’anell. Per exemple, la velocitat d'obertura de la matriu d'anell amb un diàmetre de ф1,8 mm és d'aproximadament un 25%, i la taxa d'obertura de la matriu d'anell amb un diàmetre de mm5 mm és d'aproximadament un 25%. Al voltant del 38%, generalment, com més gran sigui la mida dels porus, major serà la porositat oberta. En la producció real, especialment quan es produeixen grànuls de petit diàmetre, com ara la producció de gambetes de 1,8 mm, alguns usuaris es queixaran que els grànuls produïts són massa llargs, perquè la velocitat d’obertura de la matriu corresponent és baixa quan l’obertura és petita. Una de les solucions és sacrificar una part de la sortida o augmentar la velocitat lineal de la matriu d’anell que hem comentat a la secció anterior. Un altre mètode és ajustar el tallador, etc. Es tracta del contingut següent.
1.4 La influència del diàmetre interior de la matriu de l'anell, l'amplada efectiva de la matriu de l'anell i la densitat de partícules.
Per a un granulador, el diàmetre interior D de la matriu de l'anell i l'amplada efectiva W de la matriu de l'anell són paràmetres relativament fixos. En general, no canviaran i no és fàcil per als usuaris canviar-los. Per tant, la seva influència no es discutirà aquí. La densitat dels grànuls està relacionada amb les matèries primeres que s’utilitzen per a la granulació i també es relaciona amb la relació de compressió de la matriu d’anell. Com més gran sigui la relació de compressió, més forts són els grànuls i més gran serà la densitat, però, per als productes generals, la densitat dels grànuls no és molt diferent. Per tant, la densitat de partícules no és un paràmetre d’influència important, de manera que no en parlaré massa aquí. En resum, per a la mateixa matèria primera de granulació, com més gran sigui la densitat de les partícules produïdes, menor serà la longitud de les partícules.
2. L’impacte de la talladora
2.1 Influència del nombre de talladors
El nombre de talladores sol determinar-se pel nombre de rodets de premsat del granulador. En general, el granulador té 2 ~ 3 rodets de premsa i cada rodet de premsa està equipat amb un tallador. Si s’utilitza cada tallador, l’anell Cada vegada que l’encuny gira una ronda, s’extreu una certa quantitat de material entrant i després es talla 2 o 3 cops en conseqüència. Per tant, si la producció és constant, el pelletitzador amb tres talladors és millor que el granulador amb dos talladors. Els grànuls produïts pel mecanisme són més curts, cosa que significa que el granulador de tres rotllos és més propici per controlar la longitud del grànul que el granulador de dos rotllos. Això també és cert en l’ús real, com ara quan es produeixen materials aquàtics de petites dimensions. A causa del requeriment de curta longitud, normalment s’utilitza un granulador de tres corrons i s’utilitzen tres talladores per tallar.
2.2 La influència de l'estructura i l'ajust de la talladora
Els talladors es divideixen generalment en tipus de fulla dura i tipus de fulla fina. Les fulles dures tenen una bona resistència al desgast i una duresa deficient, i són adequades per a bestiar de gran diàmetre i materials per a aus; les fulles primes tenen una bona resistència i una resistència deficient al desgast i són adequades per a materials aquàtics amb diàmetres petits. En ajustar-la, la fulla dura generalment s’ha d’ajustar de manera que la vora del ganivet estigui a uns 5 mm de la superfície exterior de la matriu de l’anell. Si la distància és massa petita, la pols augmentarà i es pot danyar la vora del ganivet. Si és massa gran, la longitud de les partícules no serà consistent i poden aparèixer partícules llargues. A mesura que augmenta la distància, augmenta el moment de flexió de la vora del ganivet sobre les partícules i les partícules poden trencar-se amb la superfície de l'anell. Degut a la seva elasticitat, la fulla fina es pot ajustar a una posició propera a la superfície exterior del motlle de l'anell, de manera que les partícules tallades siguin netes i consistents, cosa que és especialment adequada per a materials aquàtics de petit diàmetre com els grànuls de gambetes. En la producció real, l’ajust del tallador és molt flexible i es poden utilitzar un, dos o tres talladors per tallar segons sigui necessari. Una altra situació és que, en teoria, quan s’utilitzen dos o tres talladors al mateix temps, s’ha d’ajustar la vora de tall a una posició igual a la distància de la superfície externa de l’anell, de manera que les partícules tallades estiguin netes, però la situació real no és D’aquesta manera, a causa dels defectes de distribució del molí de pellets quan s’alimenta, no es pot garantir que la quantitat d’alimentació distribuïda a cada corró de pressió sigui totalment coherent, de manera que la longitud dels pellets extruïts a cada zona d’expressió és diferent, algunes partícules extrusionades de la zona d’extrusió són més llargues, algunes partícules extrudes de la zona d’extrusió són més curtes, però en una zona d’extrusió és bàsicament el mateix, en aquest cas, hauríeu d’ajustar cada tallador per separat la distribució de l'alimentació està més a prop de la superfície de la matriu de l'anell i el tallador del rotlle de premsa amb més distribució d'alimentació està més lluny de la superfície de la matriu de l'anell, per tal de fer el conjunt La longitud de les partícules produïdes a l’anterior és la mateixa.
3. Influència de l'estructura del forat de l'anell
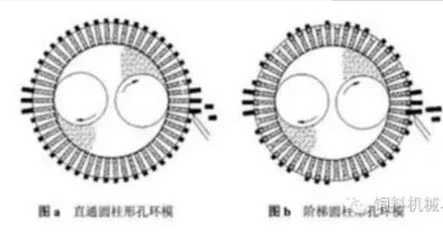
Hi ha dues estructures de forat d’anell d’ús habitual, els forats cilíndrics rectes (imatge a) i els forats cilíndrics esglaonats (imatge b).
La longitud de les partícules produïdes per forats cilíndrics rectes és més uniforme (com es mostra a la figura a), mentre que les partícules produïdes per forats cilíndrics esglaonats solen tenir partícules llargues individuals (com es mostra a la figura b). El seu mecanisme de formació és aquest: la raó per utilitzar forats cilíndrics esglaonats és que la granulació real requereix una compressió relativament petita i que la matriu de l’anell no es pot fer de gruix massa prim a causa de la necessitat de resistència. Només es pot utilitzar la secció que travessa el forat cilíndric. El mètode d'expansió del forat per aconseguir l'objectiu no només garanteix la relació de compressió de la matriu d'anell, sinó que també compleix els requisits de resistència. No obstant això, la conseqüència d'aquest compromís és que el tallador està tallant perquè el punt de tall està lluny del punt de flexió de les partícules. La distància augmenta. Quan el tallador no és prou afilat, les partícules poden trencar la unió dels forats escalonats i esdevenir més llargues que les partícules normals. Aquesta situació és encara pitjor quan els forats esglaonats exteriors es perforen més profundament. evident. La solució és canviar la fórmula d’alimentació, utilitzar una proporció de compressió més gran possible, no fer forats de graons ni fer-la el més curta possible; o utilitzeu un tallador més nítid i intenteu estar el més a prop possible de la matriu de l'anell; o ajusteu la humitat de l'alimentació perquè sigui més gran per fer l'extrusió. Es redueix la fragilitat de les partícules i la textura es torna suau i no és fàcil de trencar.
4. La influència de l’estructura superficial exterior del corró de pressió
L’estructura de la superfície exterior del corró de pressió inclou principalment el tipus de ranura dental, el tipus de ranura dental amb vora de tancament i el tipus de panal. El corró de pressió tipus ranura dental té un bon rendiment en bobina i s’utilitza àmpliament a les fàbriques de pinsos per a bestiar i aviram. Tanmateix, com que l’alimentació llisca a la ranura de les dents, el rodet de pressió i l’anell es moren desigualment i es desgasten als dos extrems del rodet de pressió i de l’anell. Durant molt de temps, els dos extrems de l'anell són difícils de descarregar i les partícules produïdes són més curtes que la part mitjana de l'anell. El corró de pressió tipus ranura dental amb vora de tancament és adequat principalment per a la producció de material aquàtic. El material aquàtic és fàcil de lliscar quan s’extreu. Com que la ranura de les dents està segellada pels dos costats, no és fàcil lliscar cap als dos costats quan s’alimenta l’alimentació i la distribució de l’alimentació és limitada. És més uniforme i el desgast del rodet de pressió i de la matriu de l’anell també és més uniforme, de manera que la longitud de les partícules produïdes també és més consistent. Els avantatges del rotlle de premsa de bresca són que la matriu d’anell es desgasta uniformement i la longitud de les partícules produïdes és relativament consistent, però el rendiment de la bobina és pobre, cosa que afecta la producció del granulador i no és tan comú com tipus de ranura dental en la producció real.
5 .La influència del sistema de cribratge després de la granulació
Els grànuls granulats s’han de tamisar per eliminar les partícules grans, petites partícules i pols innecessàries per tal d’obtenir productes qualificats amb una longitud uniforme. Les fàbriques d’alimentació solen utilitzar pantalles de dimensionament rotatives o pantalles de dimensionament vibrants per al cribratge de partícules. La pantalla de classificació generalment està equipada amb pantalles superiors i inferiors, la pantalla superior és de partícules més llargues o impureses grans, la pantalla inferior és el material acabat i la pantalla inferior és de menor longitud Per tant, per a una pantalla de classificació existent, com configurar la pantalla és raonablement clau per afectar la uniformitat de la longitud del material acabat. Si el fabricant dels pinsos requereix una major uniformitat de la longitud del material acabat, ha d’eliminar més partícules grans i petites i obtenir menys materials acabats. Per contra, s’obtenen més materials acabats, que depenen de cada producció. El fabricant ho controla ell mateix.
Compreu màquines per fabricar pellets, trieu maquinària Fanda de Zhengzhou. Tenim molts anys d’experiència en la producció de màquines per fabricar pellets i els nostres productes es venen a molts països.
Si voleu comprar, poseu-vos en contacte amb nosaltres lliurementmàquina de pellet de fusta,màquina de pellet d'alimentació, petita màquina de pellets.


